

का सटीक निर्धारण कर रहा हैजाल का आकारऔद्योगिक निस्पंदन मानकों को बनाए रखने और कण पृथक्करण दक्षता सुनिश्चित करने के लिए फ़िल्टर एक मूलभूत आवश्यकता है। तकनीकी शब्दों में, "मेष" स्क्रीन सामग्री के प्रति रैखिक इंच में खुलेपन की संख्या को संदर्भित करता है। हालांकि यह सरल लगता है, इस माप की सटीकता एक पूरी तरह से काम करने वाली प्रणाली और डाउनस्ट्रीम संदूषण या अत्यधिक दबाव की बूंदों से ग्रस्त प्रणाली के बीच अंतर हो सकती है। चाहे आप किसी पुरानी मशीन के लिए प्रतिस्थापन हिस्से की पहचान कर रहे हों या किसी नए शिपमेंट की गुणवत्ता की पुष्टि कर रहे हों, यह जानना कि जाल के आकार को सटीकता के साथ कैसे मापना है, किसी भी इंजीनियर या तकनीशियन के लिए एक मुख्य योग्यता है।
सेमीकंडक्टर फैब्रिकेशन, एयरोस्पेस ईंधन सिस्टम और फार्मास्युटिकल शुद्धि जैसे उच्च {{0}सटीक विनिर्माण क्षेत्रों में {{1}"पर्याप्त निकटता" कभी भी पर्याप्त नहीं होती है। एपर्चर आकार में कुछ माइक्रोन का विचलन भी बैच की अखंडता से समझौता कर सकता है या संवेदनशील हाइड्रोलिक घटकों में विनाशकारी विफलता का कारण बन सकता है। जाल का आकार मापना केवल तारों की गिनती के बारे में नहीं है; यह एक विश्लेषणात्मक प्रक्रिया है जिसमें धातु विज्ञान, बुनाई ज्यामिति और झरझरा माध्यम से द्रव के पारित होने को नियंत्रित करने वाले भौतिक नियमों को समझना शामिल है। यह मार्गदर्शिका जाल के आकार को मापने के लिए उपयोग की जाने वाली पद्धतियों में 3000 शब्दों की गहराई से जानकारी प्रदान करती है, जिसमें मैनुअल फील्ड तकनीकों से लेकर स्मार्ट कारखानों में उपयोग की जाने वाली अत्याधुनिक स्वचालित ऑप्टिकल विश्लेषण तक शामिल है।
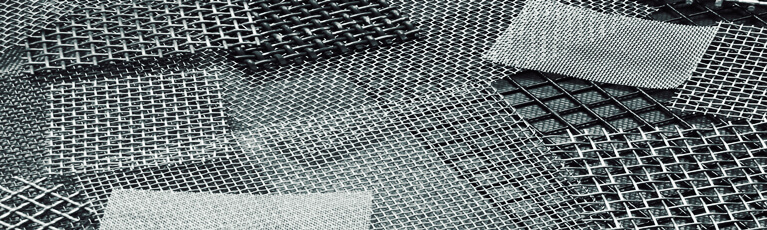
मेष एनाटॉमी और ज्यामिति के मूल सिद्धांत
"रैखिक इंच" और ऐतिहासिक संदर्भ
"मेष" की अवधारणा तार बुनाई उद्योग के इतिहास में निहित है। परिभाषा के अनुसार, जाल गणना एक रैखिक इंच ($25.4$ मिमी) में तारों की संख्या (और परिणामस्वरूप उद्घाटन की संख्या) है। यह माप एक तार के केंद्र से एक इंच दूर दूसरे तार के केंद्र तक लिया जाता है। ऐतिहासिक रूप से, इसने व्यापार करने और छलनी निर्दिष्ट करने के लिए एक मानकीकृत तरीके की अनुमति दी। हालाँकि, जैसे-जैसे निस्पंदन आवश्यकताएँ 100 माइक्रोन से कम सीमा में चली गईं, इस "गणना-आधारित" प्रणाली की सीमाएँ स्पष्ट हो गईं। इसमें तारों की मोटाई का ध्यान नहीं रखा गया है, जिसके कारण निस्पंदन अंतराल का अधिक सटीक माप प्रदान करने के लिए "माइक्रोन रेटिंग" प्रणाली का विकास हुआ।
एपर्चर: द क्रिटिकल गैप
छेद($w$) निस्पंदन के लिए सबसे महत्वपूर्ण आयाम है। यह दो आसन्न समानांतर तारों के किनारों के बीच की स्पष्ट दूरी है। जबकि मेश गिनती आपको बताती है कि एक इंच में कितनी "इकाइयाँ" हैं, एपर्चर आपको एक कण का अधिकतम आकार बताता है जो भौतिक रूप से स्क्रीन से गुजर सकता है। एपर्चर को मापने के लिए जाल की गिनती की तुलना में अधिक परिशुद्धता की आवश्यकता होती है, क्योंकि बुनाई प्रक्रिया में स्थानीय भिन्नताएं (जैसे तार "स्थानांतरण") जाल के एक ही रोल में एपर्चर आकार में महत्वपूर्ण उतार-चढ़ाव का कारण बन सकती हैं, भले ही समग्र जाल गणना सही रहे।
तार का व्यास और इसका बड़ा प्रभाव
तार का व्यास($d$) बुनाई से पहले धातु के धागे की मोटाई है। माप प्रक्रिया में, तार का व्यास जाल गणना का "मूक भागीदार" होता है। यदि एक $0.030$ मिमी तार का उपयोग करता है और दूसरा $0.050$ मिमी तार का उपयोग करता है, तो 100-मेश गिनती वाली दो स्क्रीन में काफी भिन्न गुण हो सकते हैं। मोटा तार एक छोटा एपर्चर और अधिक मजबूत स्क्रीन बनाता है, लेकिन यह कुल "खुले क्षेत्र" को भी कम कर देता है, जिससे प्रवाह के लिए उच्च प्रतिरोध हो सकता है। तार के व्यास को सटीक रूप से मापने के लिए माप के दौरान धातु को संपीड़ित होने से बचाने के लिए घर्षण थिम्बल के साथ एक माइक्रोमीटर की आवश्यकता होती है।
पिच की अवधारणा और इसकी गणना
आवाज़ का उतार-चढ़ाव($p$) दो आसन्न तारों के बीच की केंद्र से {{0} से {{1} केंद्र की दूरी है। इसे गणितीय रूप से $p=w + d$ के रूप में व्यक्त किया जाता है। तकनीशियनों के लिए, पिच को मापना सीधे एपर्चर को मापने की तुलना में अक्सर आसान होता है, खासकर महीन जाली में। 10 या 20 पिचों की कुल दूरी को मापकर और उस संख्या से विभाजित करके, आप एक औसत पिच प्राप्त कर सकते हैं जो मामूली विनिर्माण विचलन को सुचारू कर देती है। इस औसत पिच का उपयोग जाल गणना को सत्यापित करने के लिए किया जाता है: $मेश गणना=1 / p$ (जब $p$ इंच में है)।
उन्नत बुनाई ज्यामिति और माप की बारीकियाँ
वर्गाकार बुनाई मापन गतिशीलता
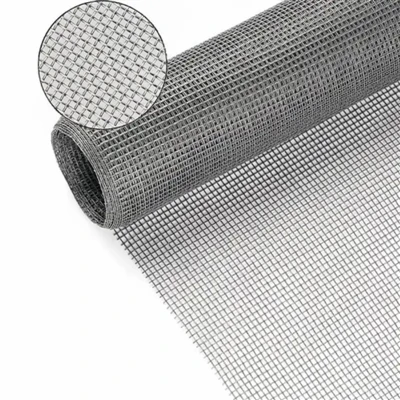
एक मानक वर्गाकार बुनाई (सादा या टवील) में, तारों को 1:1 या 2:2 के अनुपात में आपस में जोड़ा जाता है। माप अपेक्षाकृत सरल है क्योंकि उद्घाटन (सैद्धांतिक रूप से) पूरी तरह से वर्गाकार हैं। हालाँकि, बुनाई की प्रक्रिया के दौरान, "ताना" (लंबाई के अनुसार) और "शूट" (क्रॉसवाइज) दिशाओं में तनाव भिन्न हो सकता है। इसका परिणाम "ऑफ़{7}}काउंट" मेश होता है, जहां 100-मेश के रूप में निर्दिष्ट स्क्रीन वास्तव में $100 \\ गुना 98$ हो सकती है। सटीक माप के लिए दोनों ओरिएंटेशन में नमूने लेने की आवश्यकता होती है ताकि यह सुनिश्चित हो सके कि फ़िल्टर अपनी सतह पर समान रूप से काम करता है।
डच बुनाई: ओवरलैप की जटिलता
डच वीव्स (सादा डच, टवील डच और रिवर्स डच) में वर्गाकार उद्घाटन नहीं है। इसके बजाय, शट तारों को एक साथ कसकर संचालित किया जाता है, जिससे एक "पच्चर के आकार का" छेद बनता है। आप इन्हें रूलर का उपयोग करके नहीं माप सकते। उन्हें दो संख्याओं के साथ निर्दिष्ट किया जाता है, जैसे $24 \\ गुना 110$ जाल। "24" ताना गिनती को संदर्भित करता है, और "110" शट गिनती को संदर्भित करता है। डच बुनाई के "आकार" को मापने में यह निर्धारित करना शामिल हैपूर्ण माइक्रोन रेटिंग, जो सबसे बड़े कठोर गोलाकार कण का व्यास है जो ओवरलैपिंग तारों के जटिल, टेढ़े-मेढ़े रास्ते से गुजर सकता है।
पांच-हेडल बुनाई और पैटर्न दोहराव
पांच -हेडल बुनाई एक विशेष औद्योगिक पैटर्न है जहां प्रत्येक शट तार चार ताना तारों के ऊपर और एक के नीचे से गुजरता है। इससे एक तरफ चिकनी सतह बन जाती है, जो फिल्टर केक हटाने के लिए उत्कृष्ट है। इस बुनाई को मापने के लिए तकनीशियन को "पैटर्न रिपीट" की पहचान करने की आवश्यकता होती है। केवल कुछ तारों को गिनने से एक महत्वपूर्ण त्रुटि हो सकती है क्योंकि पैटर्न कम दूरी पर सममित नहीं है। बुनाई के पूरे चक्र को पकड़ने और सही जाल गणना निर्धारित करने के लिए कम से कम पांच पिचों को मापना चाहिए।
बुना हुआ जाल: घनत्व बनाम एपर्चर
बुना हुआ तार जाल एक स्वेटर के समान, तार के लूपों को आपस में जोड़कर बनाया जाता है। पारंपरिक अर्थों में इसकी कोई "मेष गिनती" नहीं है। बुने हुए जाल की माप पर आधारित हैलूप प्रति रैखिक इंचऔर यहघनत्वजाल का (धातु द्वारा व्याप्त आयतन का प्रतिशत)। बुने हुए जाल को मापने के लिए "उपज परीक्षण" की आवश्यकता होती है, जहां जाल की एक विशिष्ट मात्रा को तौला जाता है। डिमिस्टर और ध्वनिक नमी के लिए, प्रति इकाई आयतन का सतह क्षेत्र प्रमुख मीट्रिक है, जिसकी गणना तार के व्यास और लूप ज्यामिति के आधार पर की जाती है।


मैनुअल मापन: फ़ील्ड उपकरण और तकनीकें
लिनन परीक्षक और इसका व्यावसायिक उपयोग
लिनन परीक्षक एक विशेष, मुड़ने वाला आवर्धक कांच होता है जिसके आधार पर एक कैलिब्रेटेड स्केल होता है। यह 20 और 150 के बीच जाल आकार के क्षेत्र सत्यापन के लिए सबसे आम उपकरण है। इसे सही ढंग से उपयोग करने के लिए, फोकल लंबाई सुसंगत है यह सुनिश्चित करने के लिए आधार को जाल के खिलाफ सपाट रखा जाना चाहिए। तकनीशियन 1-इंच या 1/2-इंच पैमाने के भीतर तारों की गिनती करता है। "लंबन त्रुटि" से बचने के लिए, आंख को सीधे लेंस के केंद्र पर स्थित होना चाहिए। यह उपकरण रिसीविंग-डॉक निरीक्षण के लिए अपरिहार्य है जहां मेश गिनती का त्वरित सत्यापन आवश्यक है।
मेष गेज (ऑप्टिकल हस्तक्षेप विधि)
मेश गेज एक पारदर्शी प्लेट होती है जिसमें अपसारी रेखाओं का एक सेट होता है। जब इसे जाल पर रखा जाता है, तो यह एक बनाता हैमोइरे पैटर्न. पैटर्न का अभिसरण बिंदु पैमाने पर एक संख्या को इंगित करता है, जो जाल गणना को दर्शाता है। यह एक गैर--संपर्क, तीव्र-आकलन उपकरण है। हालाँकि, इसकी सटीकता मानक वर्गाकार बुनाई तक ही सीमित है। इसका उपयोग डच बुनाई या बहुपरत सिंटर जाल के लिए नहीं किया जा सकता है। यह एक "गो/नो-गो" टूल है जिसका उपयोग मुख्य रूप से यह सुनिश्चित करने के लिए किया जाता है कि रखरखाव शिफ्ट के दौरान 60-मेश स्क्रीन को गलती से 50-मेश स्क्रीन द्वारा प्रतिस्थापित नहीं किया गया है।
माइक्रोमीटर और कैलिपर्स: प्रिसिजन हार्डवेयर
डिजिटल माइक्रोमीटर तार के व्यास ($d$) को मापने के लिए प्राथमिक उपकरण हैं, जबकि डिजिटल कैलिपर्स का उपयोग बड़े एपर्चर ($w$) के लिए किया जाता है। एक पेशेवर सेटिंग में, इन उपकरणों को गेज ब्लॉकों के विरुद्ध कैलिब्रेट किया जाना चाहिए। महीन जाली के लिए "द टेन {{2 }} वायर मेजरमेंट" नामक एक विशिष्ट तकनीक का उपयोग किया जाता है: दस तारों के बीच की दूरी मापें, दस तारों की कुल मोटाई घटाएं (एक माइक्रोमीटर द्वारा मापी गई), और औसत एपर्चर खोजने के लिए परिणाम को दस से विभाजित करें। यह भारी कैलीपर युक्तियों के साथ एक छोटे अंतर को मापने की कोशिश में निहित त्रुटि को कम करता है।
बुनाई का "महसूस": गुणात्मक संकेतक
अनुभवी तकनीशियन अक्सर अपने माप को पूरक करने के लिए गुणात्मक तरीकों का उपयोग करते हैं। जाल की "कठोरता" और "प्रकाश संचरण" खुले क्षेत्र के संकेतक हैं। हालांकि यह मात्रात्मक डेटा का विकल्प नहीं है, अगर मापी गई 100-मेष स्क्रीन ज्ञात मानक की तुलना में काफी अधिक लचीली लगती है, तो यह सुझाव देता है कि तार का व्यास निर्दिष्ट से पतला है। यह गुणात्मक मूल्यांकन अक्सर यह सत्यापित करने के लिए अधिक विस्तृत प्रयोगशाला विश्लेषण को ट्रिगर करता है कि क्या जाल आवश्यक तन्य शक्ति मानकों को पूरा करता है।
उन्नत प्रयोगशाला विश्लेषण और पोरोमेट्री
डिजिटल माइक्रोस्कोपिक इमेजिंग (डीएमआई)
डिजिटल माइक्रोस्कोपी 1000x$ तक आवर्धन स्तर की अनुमति देती है, जहां व्यक्तिगत तार की सतह के दोष देखे जा सकते हैं। एकीकृत सॉफ्टवेयर स्वचालित रूप से तारों के किनारों का पता लगा सकता है और दृश्य क्षेत्र में प्रत्येक उद्घाटन के क्षेत्र की गणना कर सकता है। यह एपर्चर का "वितरण मानचित्र" प्रदान करता है। उच्च -स्टेक निस्पंदन में, यह जानना पर्याप्त नहीं हैऔसतजाल का आकार; तुम्हें पता होना चाहिएअधिकतमएपर्चर का आकार, क्योंकि एक बड़ा छेद "प्रदूषक बाईपास" की अनुमति दे सकता है।
ऑप्टिकल तुलनित्र और छायाचित्रण
एक ऑप्टिकल तुलनित्र एक ग्लास स्क्रीन पर जाल की एक बढ़ी हुई छाया को प्रोजेक्ट करता है। स्टेज को एक तार के किनारे से दूसरे तक ले जाने के लिए ऑपरेटर एक डिजिटल रीडआउट (DRO) का उपयोग करता है। यह एक गैर-संपर्क विधि है, जो बहुत महीन या नरम जालों (जैसे नायलॉन या तांबे) के लिए महत्वपूर्ण है जो माइक्रोमीटर के स्पर्श से विकृत हो सकते हैं। के अनुसार मेष को प्रमाणित करने के लिए शैडोग्राफी पसंदीदा विधि हैएएसटीएम ई11मानक, क्योंकि यह सूक्ष्म तार किनारों के साथ कैलीपर युक्तियों को संरेखित करने में मानवीय त्रुटि को समाप्त करता है।
बबल प्वाइंट परीक्षण (केशिका प्रवाह पोरोमेट्री)
जटिल फिल्टर जैसे कि सिंटेड फाइबर फेल्ट या मल्टी{0}}लेयर डच वेव्स के लिए, भौतिक तारों की गिनती नहीं की जा सकती है। इसके बजाय,बबल प्वाइंट टेस्टप्रयोग किया जाता है। फ़िल्टर को ज्ञात सतह तनाव के तरल से संतृप्त किया जाता है, और हवा का दबाव धीरे-धीरे बढ़ाया जाता है। जिस दबाव पर पहला बुलबुला दिखाई देता है ("पहला बुलबुला बिंदु") का उपयोग सबसे बड़े छिद्र आकार की गणना करने के लिए किया जाता हैवाशबर्न समीकरण: $D=4\\गामा \\cos\\theta / P$. यह फ़िल्टर के प्रदर्शन का "पूर्ण" माप प्रदान करता है जो गिनती के तार आसानी से प्रदान नहीं कर सकते हैं।
सब{0}}माइक्रोन मेष के लिए स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी (एसईएम)।
सेमीकंडक्टर और बायोटेक उद्योगों में, जाल का आकार उप-{0}}माइक्रोन स्तर तक पहुंच सकता है। इन अनुप्रयोगों के लिए, SEM को जाल संरचना को सत्यापित करना आवश्यक है। एसईएम क्षेत्र की अविश्वसनीय गहराई प्रदान करता है, जिससे इंजीनियरों को सिंटर्ड जाल स्टैक की "आंतरिक" परतों का निरीक्षण करने की अनुमति मिलती है। इसका उपयोग यह सुनिश्चित करने के लिए किया जाता है कि सिंटरिंग के दौरान "डिफ्यूजन बॉन्डिंग" प्रक्रिया बहुत अधिक छिद्रों को बंद नहीं करती है या महीन तारों को पिघलने और विलय करने का कारण नहीं बनती है, जो जाल की पारगम्यता में भारी बदलाव लाती है।
सही मेश गिनती की पहचान करना उतना ही विश्वसनीय है जितना आपके हाथ में मौजूद उपकरण। चाहे आप मैन्युअल लूप के साथ त्वरित फ़ील्ड जांच कर रहे हों या उच्च रिज़ॉल्यूशन विज़न सिस्टम का उपयोग करके प्रमाणित प्रयोगशाला ऑडिट कर रहे हों, सही हार्डवेयर का चयन त्रुटि के महत्वपूर्ण मार्जिन को रोकता है। नवीनतम डिजिटल माइक्रोमीटर, ऑप्टिकल तुलनित्र और सूक्ष्म निरीक्षण प्रणालियों की विस्तृत तुलना के लिए, हमारी पेशेवर समीक्षा देखें:
[फ़िल्टर मेष आकार मापने के लिए शीर्ष 5 उपकरण: एक पेशेवर समीक्षा]
गणितीय रूपांतरण और प्रवाह गतिशीलता
मेष-से-माइक्रोन गणितीय रूपांतरण
जबकि "रूपांतरण तालिका" उपयोगी है, इंजीनियरों को अंतर्निहित गणित पता होना चाहिए। रूपांतरण पूरी तरह से तार के व्यास (डी) पर निर्भर करता है।
जाल गणना (एम) और तार व्यास (मिमी में डी) से माइक्रोन में एपर्चर (डब्ल्यू) खोजने का सूत्र है:डब्ल्यू (माइक्रोन)=[(25.4 / एम) - डी] * 1000
यह फ़ॉर्मूला इस बात पर प्रकाश डालता है कि क्यों दो "100-मेश" स्क्रीन की माइक्रोन रेटिंग अलग-अलग हो सकती है। यदि एक के पास 0.10 मिमी तार है और दूसरे के पास 0.12 मिमी तार है, तो उनकी माइक्रोन रेटिंग क्रमशः 154 माइक्रोन और 134 माइक्रोन होगी - निस्पंदन प्रदर्शन में 13% का अंतर।
खुले क्षेत्र के प्रतिशत की गणना
खुला क्षेत्र (OA) खुले क्षेत्र और जाल के कुल क्षेत्रफल का अनुपात है। इसकी गणना इस प्रकार की जाती है:OA%=[w^2 / (w + d)^2] * 100
यह मीट्रिक पूरे फ़िल्टर में "दबाव ड्रॉप" (डेल्टा पी) की गणना के लिए महत्वपूर्ण है। निचला खुला क्षेत्र छिद्रों के माध्यम से द्रव के वेग को बढ़ाता है, जिससे "कण कतरनी" या समय से पहले बंद होने का कारण बन सकता है। कस्टम निर्मित फ़िल्टर अक्सर जाल गणना और तार व्यास संयोजन का चयन करके डिज़ाइन किए जाते हैं जो प्रवाह आवश्यकताओं को पूरा करने के लिए एक विशिष्ट OA% उत्पन्न करते हैं।
प्रभावी निस्पंदन क्षेत्र (ईएफए)
फ़िल्टर को मापते समय, ईएफए वास्तविक सतह क्षेत्र होता है जिसके माध्यम से द्रव गुजरता है। यह केवल जाल का क्षेत्र नहीं है; प्लीटेड फ़िल्टर में, EFA बहुत बड़ा होता है। प्लीटेड फिल्टर के जाल आकार को मापने के लिए प्लीटेड गिनती और गहराई निर्धारित करने के लिए एक नमूने को "उजागर" करने की आवश्यकता होती है। फ़िल्टर की "गंदगी धारण क्षमता" निर्धारित करने के लिए कुल ईएफए का उपयोग जाल के आकार के साथ किया जाता है। सफाई के बीच उचित सेवा जीवन बनाए रखने के लिए एक महीन जाल को बड़े ईएफए की आवश्यकता होती है।
पारगम्यता और डार्सी का नियम संबंध
द्रव प्रवाह की भविष्यवाणी करने के लिए मेष आकार माप डेटा का उपयोग डार्सी के नियम के इनपुट के रूप में किया जाता है:क्यू=(के * ए * डेल्टा पी) / (यू * एल). पारगम्यता (k) जाल एपर्चर और खुले क्षेत्र का एक कार्य है। जाल के आयामों को सटीक रूप से मापकर, इंजीनियर फ़िल्टर के निर्माण से पहले ही सीएफडी (कम्प्यूटेशनल फ्लूइड डायनेमिक्स) जैसे सॉफ़्टवेयर में संपूर्ण निस्पंदन सिस्टम के व्यवहार को मॉडल कर सकते हैं। यह दर्शाता है कि कैसे तारों की एक साधारण "गिनती" जटिल प्रणाली को विस्तृत इंजीनियरिंग में बदल देती है।
गणित को समझना केवल पहला कदम है। विभिन्न तार व्यासों के लिए उद्योग मानक तालिकाओं और उन्नत फ़ार्मुलों के पूरे सेट के लिए, हमारी व्यापक मार्गदर्शिका देखें:
[मेष से माइक्रोन: अंतिम रूपांतरण गाइड]
औद्योगिक मानक और अनुपालन (एएसटीएम और आईएसओ)
एएसटीएम ई11: परीक्षण छलनी के लिए मानक
एएसटीएम ई11परीक्षण में उपयोग किए जाने वाले तार के कपड़े के लिए सबसे व्यापक रूप से मान्यता प्राप्त मानक है। यह छलनी को तीन श्रेणियों में वर्गीकृत करता है: अनुपालन, निरीक्षण और अंशांकन। एएसटीएम अनुपालन के लिए जाल को मापने में न केवल औसत एपर्चर ढूंढना शामिल है बल्कि यह सुनिश्चित करना भी शामिल है कि कोई भी एपर्चर "अधिकतम व्यक्तिगत उद्घाटन" सीमा से अधिक न हो। उदाहरण के लिए, एक मानक 100-मेष छलनी का औसत एपर्चर $150 \\mu m$ होता है, लेकिन मानक "अनुपालन" ग्रेड छलनी में $174 \\mu m$ तक एक व्यक्ति को खोलने की अनुमति देता है।
आईएसओ 9044: औद्योगिक तार कपड़ा मानक
जबकि एएसटीएम अमेरिका में आम है,आईएसओ 9044औद्योगिक तार कपड़ा के लिए अंतरराष्ट्रीय मानक है। यह एपर्चर और तार व्यास के लिए "स्वीकार्य विचलन" को परिभाषित करता है। आईएसओ अनुपालन के लिए माप के लिए एक सांख्यिकीय दृष्टिकोण की आवश्यकता होती है -एक रोल पर कम से कम 10 अलग-अलग स्थानों पर माप लेना। मानक "बुनाई दोष" को भी कवर करता है, जैसे टूटे हुए तार या "ओवरशॉट" शट तार, जिन्हें माप और निरीक्षण प्रक्रिया के दौरान पहचाना और चिह्नित किया जाना चाहिए।
फार्मास्युटिकल और खाद्य ग्रेड प्रमाणन (एफडीए)
खाद्य या फार्मास्युटिकल उद्योग के लिए जाल को मापते समय, ध्यान "सतह फिनिश" और "सफाई" पर केंद्रित हो जाता है। जाल के आकार के अलावा,रा मान(सतह खुरदरापन) मापा जाना चाहिए। बुनाई के बाद एफडीए अनुरूप जाल को अक्सर इलेक्ट्रो {{2} पॉलिश किया जाता है। इलेक्ट्रो पॉलिश किए गए कपड़े की जाली संख्या को मापना अधिक कठिन है क्योंकि रासायनिक प्रक्रिया तारों को थोड़ा पतला कर देती है, जिसके परिणामस्वरूप एपर्चर थोड़ा बढ़ जाता है। आक्रामक पॉलिशिंग के बाद 100-मेष स्क्रीन "102-मेष" के समकक्ष बन सकती है।
एयरोस्पेस और सैन्य (एमआईएल-स्पेक) मानक
एयरोस्पेस में, जाल फिल्टर (हाइड्रोलिक लाइनों की तरह) सख्त द्वारा शासित होते हैंमिल-विशिष्टतायानैसमानक. इन्हें तार के मूल पिघलने के लिए "ट्रेसेबिलिटी" की आवश्यकता होती है। इस क्षेत्र में मापन में अक्सर "गैर-विनाशक परीक्षण" (एनडीटी) शामिल होता है। जाल के आकार को ऑप्टिकल माप और "फ्लो टेस्ट" के संयोजन के माध्यम से सत्यापित किया जाता है, जहां एक विशिष्ट तापमान पर मानकीकृत तरल पदार्थ का उपयोग करके फिल्टर में दबाव ड्रॉप को मापा जाता है। यदि प्रवाह प्रतिरोध बहुत अधिक है, तो जाल को अस्वीकार कर दिया जाता है, भले ही गिनती सही हो।
गुणवत्ता आश्वासन के लिए वैश्विक इंजीनियरिंग निकायों द्वारा अनुमत विशिष्ट सहनशीलता को नेविगेट करना आवश्यक है। प्रमाणन प्रोटोकॉल के विस्तृत विवरण के लिए, हमारा विशेष लेख देखें:
[मेष विशिष्टता के लिए एएसटीएम और आईएसओ मानक]
वैश्विक जाल मानकों की तुलना
| मानक | प्राथमिक अनुप्रयोग | माप का फोकस | विशिष्ट सहनशीलता |
| एएसटीएम ई11 | प्रयोगशाला परीक्षण | व्यक्तिगत एपर्चर मैक्स | बहुत सख्त |
| आईएसओ 9044 | औद्योगिक निर्माण | औसत एपर्चर/तार | मध्यम |
| डीआईएन 4189 | यूरोपीय सामान्य उपयोग | बुनाई की एकरूपता | मध्यम |
| एनएएस 1638 | एयरोस्पेस हाइड्रोलिक्स | द्रव सफ़ाई/माइक्रोन | बेहद सख्त |

मापन पर पर्यावरणीय कारकों का प्रभाव
तापीय विस्तार और उच्च-तापमान मापन
भट्टियों या गर्म गैस निस्पंदन में उपयोग की जाने वाली जाली स्क्रीन ऑपरेशन के दौरान विस्तारित होंगी। यदि आप किसी जाल को 20 डिग्री पर मापते हैं, तो इसका एपर्चर 800 डिग्री पर काफी बड़ा होगा। यह थर्मल विस्तार गुणांक (सीटीई) के कारण है। गंभीर उच्च तापमान वाले अनुप्रयोगों के लिए, इंजीनियरों को "कैलकुलेटेड ऑपरेटिंग एपर्चर" का उपयोग करना चाहिए। उदाहरण के लिए, स्टेनलेस स्टील 310 उच्च तापमान पर लगभग 1.5% विस्तारित होगा, जो 100 माइक्रोन फिल्टर को 101.5 माइक्रोन फिल्टर में बदल सकता है। माप और विनिर्देशन चरण के दौरान इसका ध्यान रखा जाना चाहिए।
यांत्रिक तनाव और "मेष बढ़ाव"
जब किसी फ्रेम में जाल लगाया जाता है तो वह तनावग्रस्त हो जाता है। यह तनाव तारों को थोड़ा खींचता है, जिससे एपर्चर का आकार बढ़ जाता है और जाल की संख्या कम हो जाती है। स्क्रीन प्रिंटिंग या वाइब्रेटरी सिविंग में, लगाए गए बल को मापने के लिए "टेंशन मीटर" का उपयोग किया जाता है (आमतौर पर न्यूटन में)। यह सुनिश्चित करने के लिए कि खुले स्थान आयतों में विकृत नहीं हो गए हैं, तनाव के बाद जाल की गिनती का माप लिया जाना चाहिए। यदि तनाव असमान है, तो जाल के केंद्र बनाम किनारों में अलग-अलग "मायने" होंगे।
संक्षारण और तार का पतला होना
संक्षारक वातावरण में, तार का व्यास (डी) समय के साथ कम हो जाएगा क्योंकि धातु नष्ट हो जाएगी। यह "थिनिंग" एपर्चर आकार (डब्ल्यू) और खुले क्षेत्र को बढ़ाता है, लेकिन यह जाल को भी काफी कमजोर कर देता है। "प्रयुक्त" फ़िल्टर को मापने से अक्सर पता चलता है कि यह अब अपनी मूल माइक्रोन रेटिंग पर प्रदर्शन नहीं कर रहा है। यह निर्धारित करने के लिए नियमित "रखरखाव माप" की आवश्यकता होती है कि तार एक महत्वपूर्ण बिंदु (आमतौर पर व्यास का 10-20% नुकसान) तक पतला हो गया है, जहां जाल टूटने का जोखिम बहुत अधिक हो जाता है।
दबाव-प्रेरित विकृति (अंधा करना और फटना)
उच्च द्रव दबाव के तहत, एक महीन जाली "झुक" या "फैल" सकती है। यह यांत्रिक विकृति छिद्रों के आकार को वर्गों से हीरे में बदल देती है, एक घटना जिसे "मेश डिस्टॉर्ट" के रूप में जाना जाता है। इस प्रभाव का मापन "दबाव-आयतन" वक्रों का उपयोग करके किया जाता है। यदि जाल को कठोर कोर द्वारा समर्थित नहीं किया जाता है, तो दबाव बढ़ने पर "प्रभावी जाल आकार" बदल जाता है। यही कारण है कि तारों को जगह पर लॉक करने और एपर्चर आकार में किसी भी दबाव प्रेरित परिवर्तन को रोकने के लिए अक्सर उच्च दबाव वाले फिल्टर को सिंटर किया जाता है।
स्वचालित मापन और उद्योग 4.0
बुनाई करघों पर मशीन विजन सिस्टम
आधुनिक "स्मार्ट फ़ैक्टरियों" में, जाल को मापा जाता हैजैसे इसे बुना जा रहा है. करघे पर लगे उच्च गति कैमरे वास्तविक समय में जाल को स्कैन करते हैं। यदि सिस्टम को पता चलता है कि शट तार कुछ माइक्रोन से भी स्थानांतरित हो गया है, तो यह स्वचालित रूप से करघे के तनाव को समायोजित करता है। यह जाल के पूरे रोल का एक "डिजिटल ट्विन" बनाता है, जो सटीक जाल आकार और किसी भी स्थानीय विचलन का दस्तावेजीकरण करता है। स्वचालित माप का यह स्तर गुणवत्ता का एक ऐसा स्तर सुनिश्चित करता है जिसे मैन्युअल गिनती कभी हासिल नहीं कर सकती।
दोष का पता लगाने के लिए एआई और पैटर्न पहचान
कृत्रिम बुद्धिमत्ता का उपयोग अब ऑप्टिकल निरीक्षकों द्वारा खींची गई छवियों का विश्लेषण करने के लिए किया जाता है। एआई एल्गोरिदम एक "हानिरहित" कॉस्मेटिक दोष (जैसे मामूली तार मलिनकिरण) और एक "महत्वपूर्ण" आयामी दोष (एक ढीले तार की तरह) के बीच अंतर कर सकता है। हजारों छवियों पर प्रशिक्षण करके, एआई जाल के "एकरूपता सूचकांक" को माप सकता है। यह सूचकांक इंजीनियर को बताता है कि पूरी सतह पर एपर्चर का आकार कितना सुसंगत है, जो उच्च शुद्धता वाले अनुप्रयोगों में फ़िल्टर के प्रदर्शन का एक प्रमुख भविष्यवक्ता है।
IoT-सक्षम फ़िल्टर मॉनिटरिंग
जाल माप का भविष्य इंटरनेट ऑफ थिंग्स (IoT) के माध्यम से फ़िल्टर की "इन{0}}सीटू" निगरानी में है। सेंसर वास्तविक समय में दबाव में गिरावट और प्रवाह दर को मापते हैं और इस डेटा को क्लाउड पर भेजते हैं। "फ़्लो सिग्नेचर" का विश्लेषण करके, सॉफ़्टवेयर यह अनुमान लगा सकता है कि क्या जाल के छिद्र बंद हो रहे हैं (अंधा कर रहे हैं) या यदि वे जंग के कारण बड़े हो गए हैं। यह "वर्चुअल मापन" कंपनियों को सुरक्षा और लागत दोनों को अनुकूलित करते हुए, एक निश्चित कैलेंडर शेड्यूल के बजाय वास्तविक प्रदर्शन डेटा के आधार पर फ़िल्टर बदलने की अनुमति देता है।
डिजिटल प्रमाणन और ब्लॉकचेन ट्रैसेबिलिटी
जैसे-जैसे माप की सटीकता बढ़ती है, वैसे-वैसे सुरक्षित दस्तावेज़ीकरण की आवश्यकता भी बढ़ती है। कई हाई-एंड मेश निर्माता अब ब्लॉकचेन पर संग्रहीत "डिजिटल प्रमाणपत्र" की ओर बढ़ रहे हैं। प्रयोगशाला में लिए गए सटीक माप {{3}एपर्चर, तार का व्यास, तन्यता ताकत{{4}जाल के रोल पर एक क्यूआर कोड से जुड़े होते हैं। यह सुनिश्चित करता है कि माप डेटा के साथ छेड़छाड़ नहीं की जा सकती है और अंतिम उपयोगकर्ता को पूर्ण विश्वास प्रदान करता है कि जो फ़िल्टर वे स्थापित कर रहे हैं वह हर तकनीकी विनिर्देश को पूरा करता है।
सामान्य माप त्रुटियाँ और समाधान
| सामान्य त्रुटि | तकनीकी प्रभाव | सुधारात्मक कार्रवाई |
| तार के व्यास को छोड़कर | उद्घाटन के आकार को अधिक महत्व देता है | हमेशा $w=p - d$ सूत्र का उपयोग करें |
| केवल एक ही दिशा में गिनती | आयताकार उद्घाटन छूट गया | हमेशा ताना और शट दिशाओं को मापें |
| क्षतिग्रस्त जाल नमूनों का उपयोग करना | असंगत डेटा की ओर ले जाता है | एकाधिक "स्वस्थ" क्षेत्रों और औसत को मापें |
| शासकों के साथ लंबन त्रुटि | ग़लत रैखिक गणना | डिजिटल कैलीपर या ऑप्टिकल लूप का उपयोग करें |
| तनाव के प्रभावों को नजरअंदाज करना | एपर्चर विकृति | स्थापना/तनाव के बाद जाल को मापें |
| नाममात्र रेटिंग पर भरोसा करना | प्रदूषक बायपास का खतरा | पूर्ण रेटिंग के लिए बबल प्वाइंट परीक्षण करें |
निष्कर्ष
फ़िल्टर के जाल के आकार को मापना एक तकनीकी कौशल है जो गणितीय सत्यापन के साथ भौतिक अवलोकन को मिश्रित करता है। जैसा कि हमने प्रदर्शित किया है, प्रति इंच तारों की एक साधारण गिनती केवल प्रारंभिक बिंदु है। पेशेवर स्तर की सटीकता प्राप्त करने के लिए, किसी को तार के व्यास को सावधानीपूर्वक मापना चाहिए, पिच की गणना करनी चाहिए और विशिष्ट बुनाई शैली को ध्यान में रखना चाहिए। चाहे आप एक साधारण लिनन परीक्षक का उपयोग करके क्षेत्र में हों या स्वचालित ऑप्टिकल निरीक्षण का उपयोग कर प्रयोगशाला में हों, लक्ष्य एक ही रहता है: यह सुनिश्चित करना कि निस्पंदन एपर्चर प्रक्रिया की आवश्यकताओं से मेल खाता है।
अंतिम विश्लेषण में, आपके जाल माप की सटीकता सीधे आपके औद्योगिक संचालन की दक्षता, सुरक्षा और लागत-प्रभावशीलता को प्रभावित करती है। लंबन त्रुटि और ऑफ-काउंट वेव्स को नजरअंदाज करने जैसी आम समस्याओं से बचकर और खुले क्षेत्र और एपर्चर के लिए सही फॉर्मूलों का उपयोग करके, आप आधुनिक इंजीनियरिंग में आवश्यक उच्च मानकों को बनाए रख सकते हैं। सटीक माप गुणवत्ता नियंत्रण की नींव है, जो सभी औद्योगिक क्षेत्रों में भागों के निर्बाध प्रतिस्थापन और निस्पंदन सिस्टम के अनुकूलन की अनुमति देता है। ऐसे युग में जहां विनिर्माण परिशुद्धता सूक्ष्मदर्शी की सीमाओं को आगे बढ़ा रही है, जाल माप के विज्ञान में महारत हासिल करना पहले से कहीं अधिक महत्वपूर्ण है।